Educatief

Van klei tot baksteen, in een oven die nooit stilstond.

De ringoven is gebouwd volgens principes ontwikkeld door bouwmeester-ingenieur Friedrich Eduard Hoffmann. Hieronder wordt het proces en de opbouw van de ringoven Dumoulin omschreven.

Bedrijfsproces Dumoulin

Klei wordt steen

Een machinist was verantwoordelijk voor een zo optimaal mogelijk verloop van het volledige volautomatische proces van voorbereiden en vormen. De snijmachine in het voorbewerkingsgebouw werd bediend door een medewerker, die ook de droogbakken vulde.

De overige medewerkers stonden in voor het in- en uitladen van de droogloodsen en hutten, het in- en uitladen van de ringoven, het stoken van de ringoven en de levering van het afgewerkte product aan de eindverbruikers.

Het transport gebeurde met behulp van wagentjes aangedreven door tractoren of met kruiwagens met hoge voorkant. De meerlagige bakstenen droogloodsen waren via passerelles verbonden met elkaar en het voorbewerkingsgebouw. Met behulp van een lift kon men de verschillende verdiepingen van de meerlagige bakstenen droogloodsen bedienen.

1

Opgraven

Wijtschate ligt in het Ieperiaans bekken, dat zich uitstrekt van Zuidwest-Vlaanderen tot Zuidoost-Brabant. De Ieperse klei heeft zeer plastische eigenschappen waardoor ze uitermate geschikt is voor het vervaardigen van dunwandige producten zoals buizen en pannen.

2

Mengen en doseren

In de menginstallatie werd de klei vermengd met magere aarde in een verhouding van drie op een. De verkregen mengeling werd vervolgens over een transportband overgebracht naar de kleitoren. In de kleitoren werd de mengeling gekneed in de kneedkuip. Eenmaal voldoende gekneed werd de mengeling met behulp van een transportband overgebracht naar het voorbewerkingsgebouw. Hier viel de mengeling in een kollergang, een kuipvormige machine waarin twee molenstenen ronddraaiden over een zeef.

3

Vormen en snijden

De voorbereide klei werd vervolgens door de strengpersmachine gedrukt. Het mondstuk, de matrijs, had de vorm van een cilinder voor de fabricatie van buizen of van een balk voor bakstenen. Het resultaat was een eindeloze streng klei, zoals uit een gehaktmolen.

4

Drogen

De vormelingen, ook wel groene stenen of groenlingen genoemd, werden vervolgens gedroogd om het vochtgehalte te verminderen. Het droogproces moet in het begin langzaam verlopen om scheurvorming te voorkomen.

5

Bakken

De gedroogde steen was al redelijk stevig, maar hij werd pas echt een baksteen door het bakken in de Hoffmann-ringoven. Het bakken gebeurde in drie zones: de opwarmzone, de vuurzone en de afkoelzone.

6

Transporteren

De afgekoelde stenen werden uit de Hoffmann-ringoven geladen en op de tasvelden gelegd in afwachting van het transport naar de afnemers.

De Ruston-motor: het hart van de fabriek

Naast de kleitoren lag het voorbewerkingsgebouw met de vormruimte, machinekamer, smidse en herstelwerkplaats. In die machinekamer stond de Ruston Horizontal Oil Engine Class 10HR nummer 364 283: een dieselmotor die via een riemenstelsel de machines in de kleitoren en het voorbewerkingsgebouw aandreef.

De motor was verbonden met een centrale as en grote, zware wielen. Zo kregen ook de transportband van de kleiputten naar de kleitoren en verschillende machines hun kracht vanuit eenzelfde aandrijving. Die mechanisatie maakte het werk sneller en minder zwaar en werd een belangrijk onderdeel van de bloeiperiode.

Veel sporen zijn nog zichtbaar: de Ruston-motor staat nog in de machinekamer, de gesprongen aandrijfriem hangt nog op haar plaats en in de ruimtes bleven werktuigen, oliekannen, mallen en het aambeeld van de smidse bewaard. De strengpers en snijmachine verhuisden na de sluiting naar Langemark.

Ook het gebouw zelf toont zijn bouwfasen. Oude buitenmuren werden binnenmuren, openingen bleven behouden en oorspronkelijke ramen kregen opnieuw een plaats in latere uitbreidingen. De machinekamer leest daardoor als een praktische laag bovenop laag van de productiegeschiedenis.

Ringoven Dumoulin

Werking & opbouw ringoven

De Hoffmann-ringoven bestaat uit een eindeloze ringtunnel, het brandkanaal, verbonden met de buitenwereld door middel van toegangen, rookkanalen, stookkokers en een hoge centrale schoorsteen.

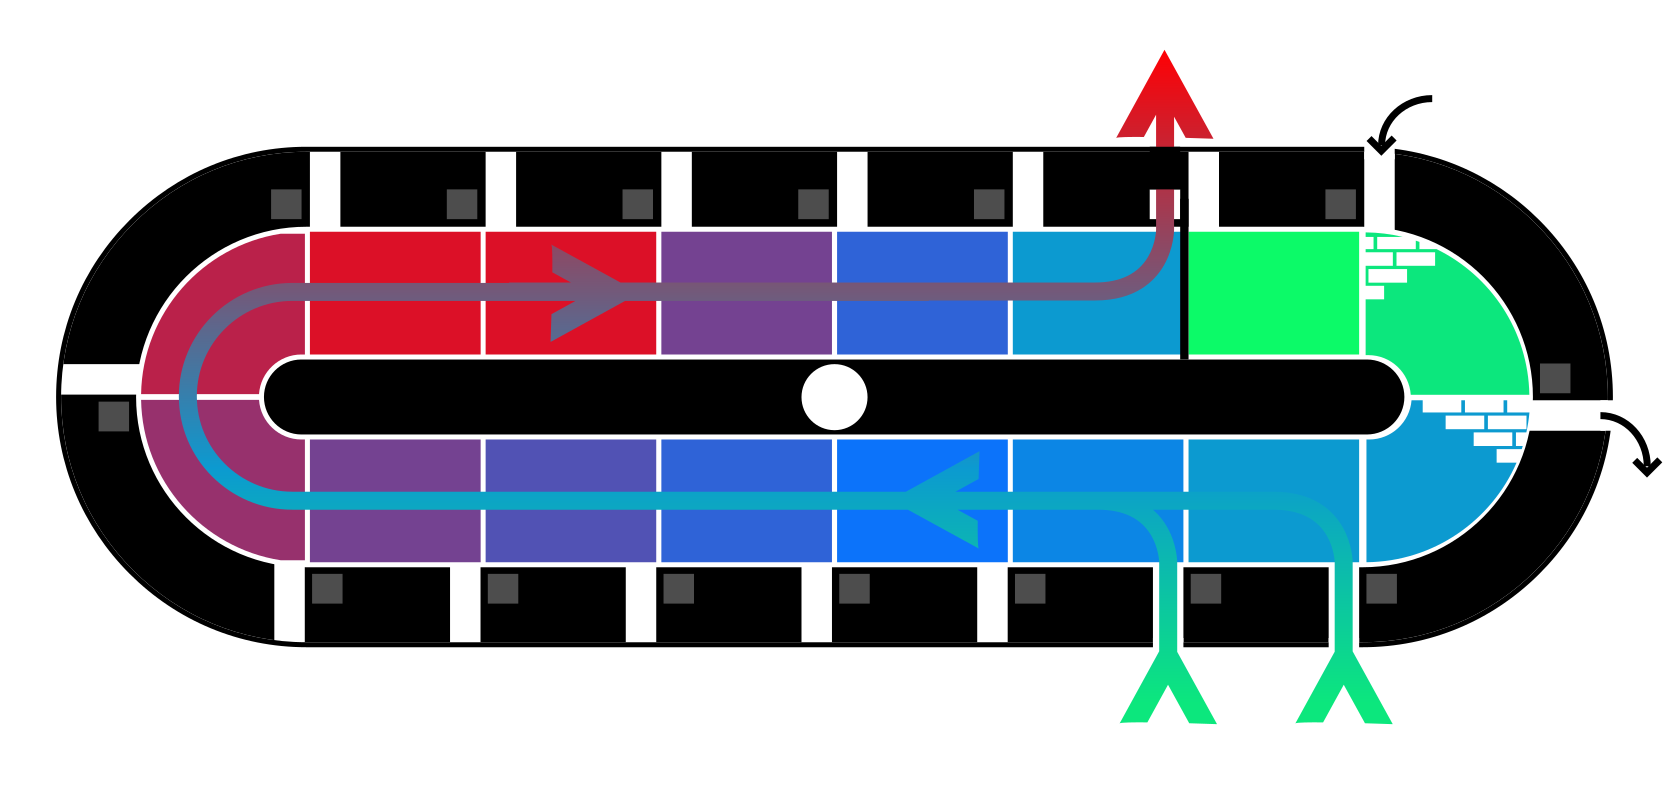
Om de uitleg over de werking van de Hoffman-ringoven te vereenvoudigen werd de eindeloze ringtunnel in de bijgevoegde figuur opgedeeld in zestien theoretische kamers die samenvallen met de zestien toegangen of poorten waarlangs de bakstenen werden in- en uitgeladen.

Schematische plattegrond van de Hoffmann-ringoven met zones, luchtstroom en rookgasstroom.
  1. Vormelingen worden via geopende poorten in de oven geplaatst.
  2. Hete rookgassen verwarmen de koude stenen geleidelijk voor.
  3. In de vuurzone bereikt de kamer de hoogste baktemperatuur.
  4. Gebakken stenen koelen af en geven hun warmte af aan verse buitenlucht.

Alle kamers waren volgeladen met bakstenen, uitgezonderd de twee kamers in de afkoelzone die werden in- en uitgeladen. Alle toegangen tot de kamers waren luchtdicht afgesloten door middel van tijdelijk opgerichte bakstenen muren. Twee toegangen, verbonden met de twee kamers in de afkoelzone, die werden in- en uitgeladen, bleven geopend.

In een tweetal kamers werd het vuur in de vuurzone met steenkolengruis aangevuurd tot de vereiste baktemperatuur van 1100 à 1200 graden Celsius. De buitenlucht, noodzakelijk voor het verbrandingsproces in de vuurzone, werd aangezogen via de twee geopende toegangen. Door de aanwezigheid van de pas gebakken, nog hete bakstenen werd enerzijds de buitenlucht geleidelijk opgewarmd en koelden anderzijds de nog maar net gebakken bakstenen geleidelijk af.

De hete rookgassen uit de vuurzone trokken door de opeenvolgende kamers met nog koude vormelingen. Zo werden de bakstenen geleidelijk voorverwarmd voordat het vuur hen bereikte. Door de warmte uit het proces te hergebruiken, werd de ovenkamer voorverwarmd en kon het later toegevoegde steenkolengruis vanzelf ontbranden.

Het was niet nodig om de kamers binnen te gaan om het vuur aan te steken: zodra een kamer voldoende was voorverwarmd door de hete rookgassen van de kamers ernaast, was de temperatuur hoog genoeg om het steenkolengruis dat door de stookkokers werd gedropt vanzelf te doen ontbranden. De grote vellen papier werden door de aankomende hete lucht automatisch en tijdig aan flarden gescheurd.

De werking van een Hoffmann-ringoven was eenvoudig. Zodra een kamer was geladen, werd ze automatisch opgenomen in de ringtunnel van de ringoven. Die kamer had vervolgens geen verdere aandacht nodig tot ze zo heet werd dat het bijvoegen van een beetje steenkolengruis via de stookkokers ervoor zorgde dat de verbranding compleet was. Zodra de inhoud van die kamer voldoende verhit was, werd er niet langer steenkolengruis toegevoegd.

Het hele proces herhaalde zich met de volgende kamer. Op elk ogenblik in de ringtunnel werd er een kamer uitgeladen en een kamer ingeladen, terwijl het vuur in een regelmatig tempo door de ringtunnel reisde. Het duurde ongeveer twee weken totdat het vuur de volledige ringtunnel had doorgereisd.

Educatief

Friedrich Eduard Hoffmann (1818-1900)

De Hoffmann-ringoven is genoemd naar bouwmeester-ingenieur Friedrich Eduard Hoffmann (1818-1900). In 1859 kreeg Hoffmann in Pruisen en Oostenrijk een patent voor de uitvinding van een ringvormige oven voor het continu branden van alle soorten stenen, aardewerk, kalk, gips en dergelijke.

De Hoffmann-ringoven was een continue oven: hij brandde 24 uur per dag, 7 dagen per week en 365 dagen per jaar. De uitvinding bracht dan ook een revolutie teweeg in de productie van bakstenen: dankzij een lager energieverbruik en minder arbeidsinzet steeg de productiviteit sterk, terwijl de kwaliteit en uniformiteit van de bakstenen verbeterden.

Voorafgaand aan deze uitvinding werden bakstenen in periodieke ovens, ook wel veldovens genoemd, gebakken. In veldovens was men verplicht om het vuur na het bakken van de stenen steeds volledig te doven: het vuur brandde hier niet continu.

In de hoge-inkomenslanden werden in de tweede helft van de twintigste eeuw de meeste Hoffmann-ringovens vervangen door tunnelovens, gepatenteerd in 1877 door de Duitser Otto Bock. De tunneloven heeft als groot voordeel dat hij volledig kan worden geautomatiseerd. De energie-efficiëntie van een tunneloven is echter niet beter dan die van een Hoffmann-ringoven. De tunneloven heeft als nadeel dat hij nog duurder is om te bouwen dan de Hoffmann-ringoven.

Lees meer over de Hoffmann-ringoven vandaag

In een Hoffmann-ringoven blijven de bakstenen waar ze zijn en reist het continue vuur rond. In een tunneloven daarentegen is het continue vuur stationair en reizen de bakstenen rond.

In sommige hogemiddeninkomenslanden zoals China is de hybride Hoffmann-ringoven nog steeds het dominante oventype.

In de lage(midden)inkomenslanden zijn de hybride Hoffmann-ringovens brandend actueel omdat ze door hun energie-efficiëntie en rookloze baksteentechnologie in sterke mate kunnen bijdragen tot het terugdringen van de broeikasgassen.